 颜色色彩管理、配色

PVC板材色差仪Lab值怎么测?管材型材色差如何控制?
PVC板材、管材、型材是建材里用量极大的品类,它们的颜色问题很有特点:白色产品怕黄变,彩色产品怕批次偏色,挤出件怕同批头尾不一致。更麻烦的是,PVC制品的表面形态不友好,管材是曲面、型材有纹路、板材有光泽差异,Lab值如果测法不对,数据本身就不可信。那么,PVC板材色差仪Lab值怎么测?管材型材色差如何控制?本文将为大家一次性讲清清楚。
PVC板材色差从哪里来?
PVC板材色差本质是料、工艺、后处理等多方面因素叠加造成的颜色不一致。原料端,PVC树脂批次的白度与杂质、色母或色粉的批次色相与着色力、碳酸钙与钛白粉等填料的细度和添加量、稳定剂与润滑剂配比、回料掺入比例,都会改变基材底色与遮盖力;加工端,混料不均与塑化不良造成色母分散不一,挤出温度过高或停留过长引起PVC降解黄变、发灰,模头流道与压花辊纹理、冷却速率差异又改变板面光泽,让同一颜色看着深浅不同;后处理与存放端,覆膜、印刷、UV涂层改变观感,紫外与热氧化会导致使用中逐渐黄变,不同产线、班次的参数差异还会形成系统性色差。
PVC制品应用覆盖广泛,外观颜色是客户直观判定产品合格与否的首要指标。严格的色差管控能够保障同一批次、不同生产批次乃至不同生产线产出的PVC产品色泽均匀统一,避免因原料批次波动、注塑温度差异等导致的颜色深浅不一、偏色发花问题。一旦色差超标,不仅会造成整批货品外观档次下降,配套组装时出现明显视觉断层,直接判定为不合格品报废返工,大幅提升原材料损耗与生产成本,同时稳定的色差表现也是企业基础品控能力的直观体现。
PVC板材色差仪Lab值怎么测?
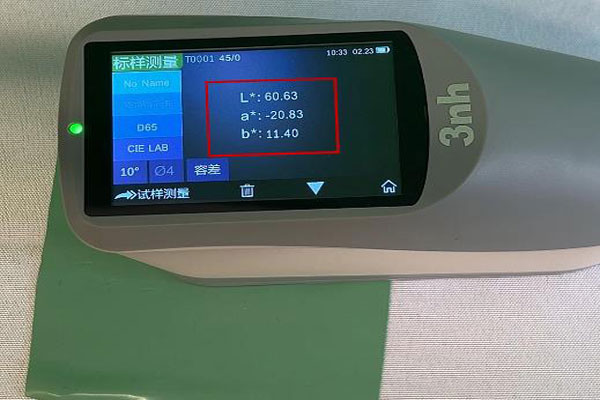
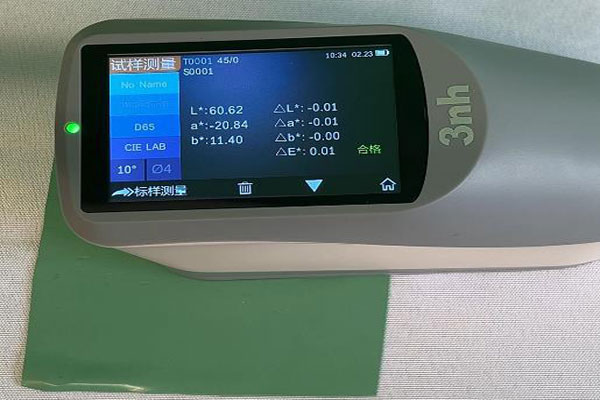
色差仪测PVC板材Lab值,需要先把仪器与样品条件固定。首先固定光源与观察几,并明确SCI/SCE模式,PVC板面常有光泽或压花,SCI更能反映本体色、便于批次比对,SCE更接近目视观感,全批必须统一不可混用。其次取代表性板材,清洁表面油污、指纹与粉尘,放置平整避免翘曲;压花面、覆膜面应避开纹理或统一方向测量。最后以客户确认的封样为基准,测其L*a*b*并记录条件与位置,作为比对基准;按板材面积合理布点。
测量时将测量口平稳贴合板面,完全覆盖、无倾斜、无漏光;在布设的测点逐一测量,同块板多点取平均,不同批次、不同部位分别取样以反映整体色差。读取L*(明度)、a*(红绿)、b*(黄蓝),与标样计算ΔE*ab,按客户约定限值判定,并据分量正负判断偏暗/偏亮、偏红/偏绿、偏黄/偏蓝的方向。测量时需注意PVC板面光泽与纹理会影响读数,固定模式并多点平均;半透明或浅色薄板需留意背景与厚度影响,必要时加同色底衬;白色或含荧光增白剂的板材应关注UV条件;跨批次比较须用同一台仪器、同一条件,不可与光泽度数据混用。
色差仪怎么管控PVC型材的色差?
色差仪管控PVC型材的色差,可以从Lab值和ΔE值两方面来管控,具体如下:
1.用Lab值:看颜色往哪偏
Lab值负责回答颜色偏在哪个方向,先以客户确认的封样为基准,测出并锁定其L*a*b*坐标,后续型材逐批比对。L*反映明度:偏低说明型材偏暗、偏灰,常见于钛白粉或填料配比变化、挤出温度过高导致降解;偏高则偏亮、发白。a*反映红绿:偏正说明偏红偏暖,偏负偏绿偏冷,多与色母色相、稳定剂体系有关。b*反映黄蓝:偏高偏黄,偏低偏蓝。把三值分量的走向连起来,就能判断这批型材是“偏暗偏黄”还是“偏亮偏红”,直接指向应调色母配比、还是调挤出温度与原料批次;按批次记录L*a*b*并做分量趋势图,可在综合色差超标前就发现某一分量缓慢漂移,提前干预。
2.用ΔE值:判颜色差多少
ΔE值负责回答颜色和标准差多少、产品合不合格。以标样为基准计算ΔE*ab值,按客户约定或企业内控限值判定:来料、挤出过程抽检、成品出厂各节点均以ΔE卡关,超限即隔离或调整。管控上把每批ΔE纳入质管系统,观察均值与波动:连续多批接近上限说明配方或工艺在漂移,个别突跳则先查原料批次与设备参数。同批型材在长度、圆周方向多点测量取平均后算ΔE,避免单点误判;多产线、多台仪器需定期用标准板做台间比对,保证ΔE数据互认;留样记录测量条件、实测值与批次,形成追溯台账。Lab值定位方向、ΔE值卡住合格线,两者配合,才能既判得准、又改得对。